
日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2025-09-25 起源: サイト
あ 三相モーター は、製造や鉱業から農業や HVAC システムに至るまで、数え切れないほどの産業のバックボーンです。これらのモーターは、信頼性、効率性、スムーズな動作を実現するように設計されています。しかし、何か問題が発生した場合、最初に顕著な兆候の 1 つは 異常な振動です。.
コンポーネントが回転しているため、わずかな振動が発生するのは自然なことですが、 過度の振動や異常な振動 は、根本的な問題を示しています。これを無視すると、効率の低下、過熱、機械的摩耗、さらにはモーターの完全な故障につながる可能性があります。影響はモーター自体に限定されません。振動が接続された機械に伝わり、位置ずれ、部品の緩み、予期せぬダウンタイムを引き起こす可能性があります。
このため、三相モーターの振動問題の特定、診断、修理が 工場管理者、メンテナンス エンジニア、技術者にとって優先事項となっています。この記事では、最も一般的な原因、 異常振動の方法、 振動レベルの確認および測定最も効果的な 修理とメンテナンスの方法について説明します。 モーターを最適な性能に戻すための
最終的には、振動の問題を診断するための実践的なチェックリストが得られ、小さな問題が高額な故障に発展する前に自信を持って修正措置を講じられるようになります。
すべての振動が有害というわけではありません。実際、すべての回転機械には ベースライン振動の特徴があります。たとえば、高速で動作する小型の三相モーターは、業界の許容限界内にあるわずかな振動を自然に発生します。このような振動は次の原因で発生します。
・ ローターの軽微なアンバランス
・ 素材の自然共鳴
・ モーターハウジングにわずかな欠陥
課題は、振動が 正常から異常の境界線を越える時期を特定することです.
· 通常、 mm/s (速度) または µm (変位)単位で測定されます。 振動分析装置を使用して
· 最大 15 kW のモーターの場合、ISO 規格では振動速度が 2.8 mm/s RMSを超えないよう推奨しています。.
・ 突然のスパイクのないスムーズで安定した振動。
· 推奨値より高い ( 4.5 ~ 7.1 mm/s以上)。 モーターのサイズと速度に応じて
· 突然の振幅の増加または不規則なパターン。
・ 異音、発熱、効率低下を伴う。
この違いを認識することは、 いつ介入すべきかの指針となるため、非常に重要です。振動関連の問題は、早期に発見できれば、多くの場合、わずかな調整、潤滑、またはバランス調整で修正できます。無視すると、 致命的なモーター故障に発展する可能性があります.
勝利 - 当社はオールインワンのカスタム三相産業用 AC モーター ソリューションに注力しています
モーターの振動は、から発生する可能性があります 次の 3 つの主なカテゴリの問題 。
機械的原因
· 軸受のミスアライメント、アンバランス、または不良。
· ボルトやカップリングが緩んでいると不安定になります。
電気的原因
· 供給電圧の不均衡、巻線の欠陥、または電磁力。
· 高調波または不均一な位相負荷の問題。
環境的原因
· 基礎や構造共振が不十分です。
· 過度の湿気、ほこり、極端な温度。
各カテゴリは他のカテゴリと相互作用します。たとえば、電気的不均衡により機械的ストレスが発生し、ベアリングが早期に摩耗する可能性があります。したがって、効果的なトラブルシューティングには、考えられる 1 つの原因に焦点を当てるのではなく、 全体的なアプローチが必要です 。
軸ずれは、モータ軸と被駆動機器の軸が完全に一致していない場合に発生します。わずかな偏差でも周期的な振動を引き起こし、につながる可能性があります ベアリングの早期故障。位置ずれには次のような原因が考えられます。
· 角度のずれ – シャフトが斜めに交差します。
· 平行度のずれ – シャフトはオフセットしていますが平行です。
· 組み合わせミスアライメント – 角度ミスアライメントと平行ミスアライメントの両方が含まれます。
兆候:
· 軸方向の振動レベルが高い。
・ カップリングの過度の摩耗。
· ベアリング温度の上昇。
チェックと修理:
· レーザーアライメントツールまたはダイヤルインジケータを使用して、シャフトの位置を測定および修正します。
· フレキシブルカップリングが取り付けられ、維持されていることを確認します。
ベアリングはモーターの振動の最も一般的な原因の 1 つです。ベアリングが摩耗したり、穴が開いたり、潤滑が不足すると、 高周波振動が発生し 、時間の経過とともに悪化します。
ベアリングの故障の原因:
・ 潤滑不足、または不適切なグリースの使用。
· 過負荷または不適切な取り付け。
· 汚れ、ほこり、湿気による汚れ。
兆候:
· 研削音またはヒューヒューという音が聞こえる。
・ 軸受箱周囲の発熱。
· 特定の周波数での振動の兆候。
チェックと修理:
・ メーカー認定グリースによる定期的な潤滑。
・ 摩耗したベアリングは焼き付く前に交換してください。
・ 汚染を防ぐために清潔に保ちます。
ローターの小さなアンバランスでも、特に高速時に振動が発生する可能性があります。不均衡は、製造上の欠陥、磨耗、または汚れの蓄積により重量が不均一に配分されることによって生じる可能性があります。
兆候:
・ 走行速度(1x RPM)でのラジアル振動振幅が大きい。
・ 特定の速度でモーターが不安定に感じます。
チェックと修理:
· 現場または専門施設で動的バランシングを実行します。
・ ローター表面を清掃し、堆積した破片を除去します。
基礎ボルト、カップリング、モーター マウントの緩みもよくある原因です。時間の経過とともに、振動自体がコンポーネントをさらに緩め、 悪循環を生み出します。.
兆候:
・ 振動が急激に大きくなる。
・ ノック音がする。
・ モーターベースの動きが目に見える。
チェックと修理:
・ 取付ボルトを点検し、推奨トルクで締め付けてください。
・ 必要に応じて基礎を補強し、制振ダンパーを使用してください。
機械的な故障はよくあることですが、電気的な問題は振動の原因として見落とされることがよくあります。しかし、それらは同じくらい有害である可能性があります。
供給電圧の不均衡により、ローターにかかる磁力が不均一になり、トルクや振動が不均一になります。
原因:
· 電源の故障。
· 不等相負荷。
· 供給システムの接続が緩んでいる。
兆候:
・ 過度の加熱。
· を超える電流アンバランス 定格電流の 10%.
・ 回線周波数の2倍での異常振動。
チェックと修理:
· マルチメータまたはパワーアナライザを使用して相電圧を測定します。
· フェーズ間で負荷分散のバランスをとります。
· すべての電気接続を検査して締めます。
モーターのエアギャップ (ローターとステーターの間) が均一でない場合、ローターは不均一な磁気吸引力を受け、振動が発生します。
原因:
・ ローターが中心にない。
・ ステータコアの位置ずれ。
· 製造上の欠陥。
兆候:
・ 負荷がかかると振動が大きくなります。
· ブーンという音やブーンという音が聞こえる。
チェックと修理:
· エアギャップの均一性を検査します。
· ローターを再装着または再中心に置きます。
· 欠陥が構造的なものである場合は、メーカーに問い合わせてください。
巻線が短絡または損傷すると、磁気の不均衡が生じ、それが振動として反映されます。
原因:
・ 過熱、絶縁破壊。
・ 巻線設計や修理が不十分。
兆候:
· モーターに過剰な電流が流れます。
・ 不均一な磁力によりローターが振動する。
チェックと修理:
・ 巻線抵抗試験、絶縁抵抗試験を実施します。
· 必要に応じてステータを巻き戻すか交換します。
機械的および電気的障害以外にも、 動作環境は モーターの振動に大きな影響を与えます。完璧に調整され、電気的に正常なモーターであっても、設置環境が悪ければ、異常な振動が発生する可能性があります。
弱い基礎や凹凸のある基礎にモーターを取り付けると、振動が増幅されます。亀裂のあるコンクリート基礎、ベースプレートが薄い、またはアンカーボルトが緩んでいると、動作中にモーターがわずかに動く可能性があります。これにより 構造共振が発生し、振動が増大します。、基礎の固有振動数がモーターの周波数と一致する
チェックと修理:
· 基礎がしっかりしていて、振動減衰パッドが使用されていることを確認します。
· 損傷した基礎を再グラウトします。
· 振動伝達を最小限に抑えるために、防振装置を使用してください。
極端な温度、湿気、ほこりはモーターの安定性に影響を与える可能性があります。例えば:
・ホコリにより 通気口が詰まり、過熱の原因となります。
・湿気は 絶縁を弱め、ベアリングを腐食させます。
・極度の低温により 潤滑油が硬化し、スムーズな回転に影響を与えます。
チェックと修理:
· を持つモーターを使用してください。 IP 定格(防塵/防水保護の IP55 など) 環境に適した
· 屋外設置では適切な筐体を維持してください。
· 暑い場所では十分な換気または空調を確保してください。
場合によっては、振動はモーター自体によってではなく、 近くの機械によって引き起こされることがあります。破砕機やハンマーなどの重機が同じエリアで動作する場合、その振動が床や構造物を介してモーターに伝わる可能性があります。
チェックと修理:
· 防振技術を使用します。
・ モーターを衝撃の大きい機械から離して設置してください。
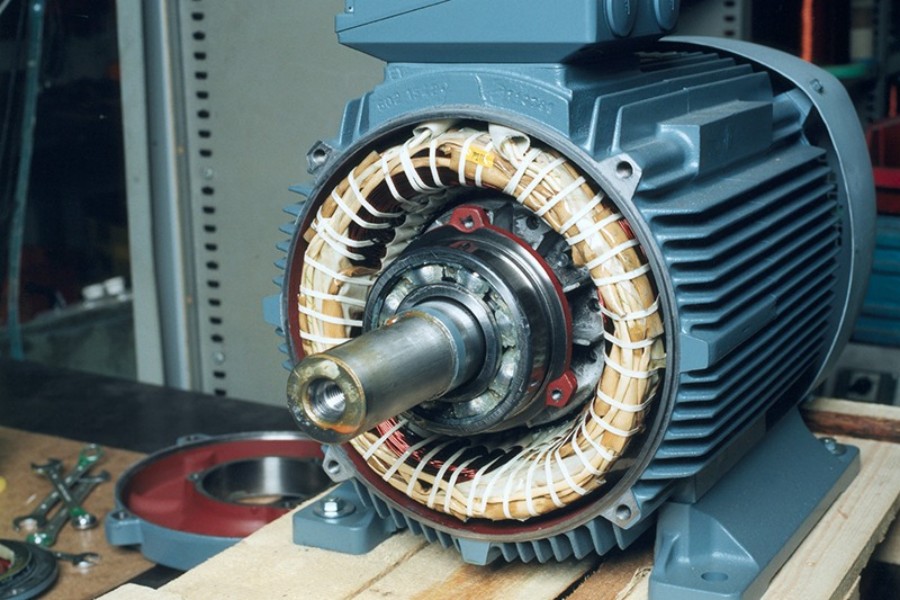
振動の原因を特定するには、正確な 測定と分析が必要です。最も一般的な診断方法は次のとおりです。
最初のステップは常に 物理的なチェックです。ボルトの緩み、基礎の亀裂、カップリングの磨耗、オイル漏れがないか確認してください。多くの場合、目視チェックにより振動の明らかな原因が明らかになります。
特別なツールは振動の定量化に役立ちます。
· 振動計: 全体の振動速度 (mm/s) を測定します。
· 加速度センサー: ベアリングからの高周波振動を検出します。
· FFT アナライザー (高速フーリエ変換): アンバランス (1x RPM) やミスアライメント (2x RPM) などの周波数固有の問題を特定します。
・ 電圧の不均衡チェック。
・ 絶縁抵抗試験。
· 巻線の故障を検出するための電流サイン分析。
過熱には振動が伴うことがよくあります。赤外線サーマルカメラは、 ホットスポットを見つけることができます。 ベアリング、巻線、またはカップリングの
現代のプラントでは、振動の兆候を継続的に追跡する 状態監視システムが使用されています 。逸脱するとアラートが発報され、突然の故障を防ぎます。

根本原因が特定されたら、適切な是正措置を講じることができます。
· 位置ずれ: レーザーまたはダイヤル インジケータ位置合わせツールを使用して修正します。
・アンバランス: ローターのバランス調整を行います。
· ベアリングの故障: ベアリングを交換し、適切な潤滑を確保してください。
· コンポーネントが緩んでいる場合: 基礎ボルト、カップリング、ハウジングを締めてください。
· 不均衡な電源電圧: 相負荷のバランスをとり、障害のある接続を修復します。
· 巻線の問題: ステータを巻き戻すか、巻線を交換します。
· エアギャップの問題: ローターを再装着するか、損傷したステーター コアを交換します。
・ 基礎を強化する。
· 適切なエンクロージャを取り付けます。
· モーターを振動の激しいゾーンから離して配置します。
特定の障害に対処することで、モーターを スムーズで信頼性の高い動作に戻すことができます。.

最善の戦略は、振動の問題を修復するだけでなく、 その発生を防ぐことです.
・ メーカーのスケジュールに従います。
・ グリースの種類と量は正しく使用してください。
・ 過熱の原因となる過剰なグリースの塗布は避けてください。
· 設置中および定期的な停止中にシャフトのアライメントチェックを実行します。
· 高度なツールを使用して高精度を実現します。
· モーターに過負荷をかけないようにしてください。
・ 過電流を防ぐために過負荷リレーを使用してください。
· 6 ~ 12 か月ごとに振動分析をスケジュールします。
· 結果を履歴データと比較して、初期の障害を検出します。
· 筐体が埃や湿気から密閉されていることを確認してください。
· 周囲温度を推奨範囲内に維持してください。
適切な予防ケアを行うことで、ダウンタイムとコストを最小限に抑えながら、モーターの寿命を大幅に延ばすことができます。

可変周波数ドライブ (VFD) は、のために三相モーターとともに使用されることが増えています 速度とトルクの制御。興味深いことに、正しく適用すると振動の軽減にも役立ちます。
・ソフトスタート: モーター始動時の機械的ストレスを軽減します。
· 正確な速度制御: 共振周波数での動作を防止します。
· バランスのとれた位相電源: 最新の VFD は、位相間の電圧バランスを維持します。
· 状態監視: 一部の VFD には、振動および熱監視システムが組み込まれています。
· 不適切に構成された VFD は 高調波を導入し、電気振動を引き起こす可能性があります。
· 常にフィルターを使用し、メーカーの設定ガイドラインに従ってください。
VFD を適切に統合すると、効率が向上するだけでなく、 安定した振動のないモーター動作の維持にも役立ちます。.

ある水処理プラントではで繰り返し振動が発生しました 、7.5 kW のポンプ モーター。メンテナンスチームは当初ベアリングの損傷を疑っていましたが、振動分析により 軸方向の振動が大きいことが判明し、 シャフトの位置ずれが指摘されました。レーザーツールを使用してモーターとポンプシャフトの位置を再調整したところ、振動レベルが 60% 低下し、さらなる損傷が防止されました。
セメント工場では、 15 kW のファン モーターが 運転速度で過度の振動を発生しました。技術者が検査したところ、ファンブレードにセメント粉塵が蓄積し、バランスが崩れていることが判明した。ローターを洗浄してバランスを取り直すと問題が解決され、スムーズな動作が回復しました。
繊維工場では、複数のモーターの過熱と振動が報告されました。測定では、1 つの相の 電圧が一貫して 10% 低いことが示されました。分電盤の接続不良を修正したところ、振動レベルは正常に戻りました。
これらの例は、 根本原因が異なると異なる解決策が必要であることを強調しており、正確な診断の重要性を強調しています。
最新のテクノロジーにより、異常な振動の 正確な原因を特定することが容易になりました 。
ポータブル振動アナライザー – 技術者がモーターのさまざまなポイントで振動を測定できるようにします。
オンライン状態監視システム – 継続的にデータを記録し、振動がしきい値を超えた場合に警告を発します。
スペクトル分析 (FFT) – 不均衡、位置ずれ、またはベアリングの欠陥の固有の周波数サインを特定します。
超音波検出器 – ベアリングの摩耗や潤滑の問題を早期に検出するのに役立ちます。
スマート センサーと IoT デバイス – モーターに直接取り付けられ、予知保全のためにリアルタイム データをクラウド プラットフォームに送信します。
これらのツールを組み合わせることで、業界は移行し 事後修理から に 予知保全戦略、ダウンタイムとコストを削減できます。
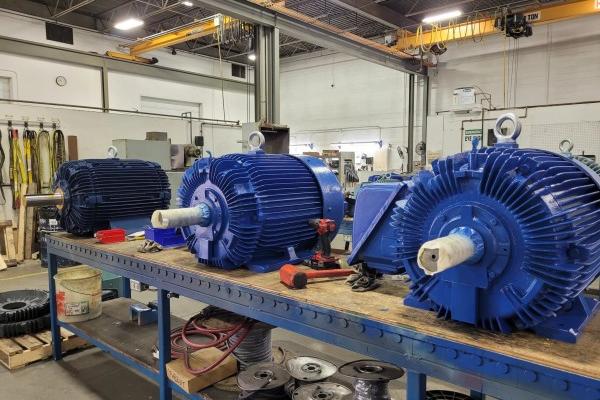
ここでは、 段階的なアプローチを示します。 技術者がモーターの振動を体系的に診断して修復するための
初期検査
・ 基礎ボルト、カップリング、ベアリングを点検してください。
· 異常なノイズがないか聞いてください。
振動レベルの測定
・ 振動計を使用してISO規格との照合を行ってください。
電源のチェック
· 全相にわたる電圧と電流のバランスを測定します。
振動パターンを分析する
・ 1x RPM → ローターのアンバランス。
・ 2x RPM → ズレ。
・ 高周波→ベアリングの摩耗。
高度なツールで確認する
· FFT 分析または熱画像を使用します。
是正措置を適用する
・ 機械修理(アライメント、バランス、ベアリング交換)。
・ 電気修理(接続部の巻き戻し、締め直し)。
・ 環境修正(基礎補強、隔離)。
この体系的なアプローチにより、問題が誤診されず、修復が 効率的かつ効果的に行われます。.
の異常振動は 三相モーター 単なる不便ではなく、 警告信号です。チェックしないままにしておくと、 より深い機械的、電気的、または環境的な問題のにつながる可能性があります。 モーターの早期故障、ダウンタイムの増加、高額な修理.
までの原因を理解し シャフトの位置ずれ、ベアリングの摩耗、ローターの不均衡、電気的故障、基礎の不良に至る、適切な 診断ツールと修理方法を適用することで、産業界はモーターの寿命を延ばすことができます。
の予防メンテナンスにより、 定期的な潤滑、アライメントチェック、振動監視、負荷管理などモーターがスムーズかつ効率的に動作することが保証されます。さらに、 VFD とスマート監視ツールを使用すると 、リスクがさらに軽減されます。
つまり、振動パターンを注意深く監視すると、モーターを保護するだけでなく、 プラント全体の生産性と信頼性も向上します。.
1. 三相モーターの許容振動レベルはどれくらいですか?
ISO 規格によれば、小型モーターは 2.8 mm/s RMSを超えてはなりませんが、大型モーターでは最大 4.5 mm/s RMS が許容されます。.
2. 電気的な問題がモーターの振動を引き起こす可能性がありますか?
はい。などの問題は、 不均衡な電源電圧、巻線の欠陥、不均一なエアギャップ 異常な振動を引き起こす可能性があります。
3. 振動解析はどれくらいの頻度で行うべきですか?
重要なモーターの場合、振動解析は実行する必要があります 6 か月ごとにが、大規模な産業用セットアップでは定期的な監視を継続する必要があります。
4. モーターの振動を軽減する最も簡単な方法は何ですか?
アライメントチェックから始めて 、緩んでいる部品を締めて、ローターのバランスをとります。振動が続く場合は、電気診断および高度な診断を実行してください。
5. スマート振動監視システムに投資する価値はありますか?
絶対に。 IoT 対応センサーは リアルタイム データと予知保全機能を提供し、業界のコスト削減とダウンタイムの防止に役立ちます。


